Sebagai perintis inovatif dalam bidang bahan aloi aluminium di China, Jiangsu Hetuo Aluminum Wire sentiasa berpandukan keperluan pelanggan dan mensasarkan kepuasan pelanggan sejak penubuhannya pada 2019. Ia telah membina sistem pembuatan pintar yang merangkumi keseluruhan rantaian industri, termasuk dawai aluminium ketulenan tinggi, dawai aloi aluminium berkekuatan tinggi, bahan kimpalan aluminium dan aloi aluminium. Syarikat ini terletak di Zon Pembangunan Ekonomi Guannan, Lianyungang, dengan lokasi geografi yang unggul dan pengangkutan yang mudah. Lingkaran perniagaan kereta api berkelajuan tinggi memancar dalam jarak 3 kilometer. Sebagai China Kilang Batang Aluminium dan Pengeluar Dawai Aluminium Lembut, syarikat ini bergantung pada kelebihan lokasi Pangkalan Industri Bahan Baharu Nasional Lianyungang untuk membina sistem logistik "lingkaran luar negara 1 jam". Semua produk kami mematuhi piawaian kualiti antarabangsa, dan peta eksport kami meliputi banyak pasaran mewah di luar negara.
Pada masa ini, kilang syarikat ini meliputi kawasan seluas 40000 meter persegi dan mempunyai 60 pekerja, termasuk 30 pengurus profesional dan juruteknik. Untuk memastikan kepuasan pelanggan, kami telah memperkenalkan peralatan dan kemudahan termaju, serta melaksanakan langkah pemeriksaan kualiti dengan ketat pada setiap peringkat proses pengeluaran. Di samping itu, sistem kualiti ISO-9001 dan sistem pengurusan kualiti IATF 16949 kami telah diperakui secara profesional.
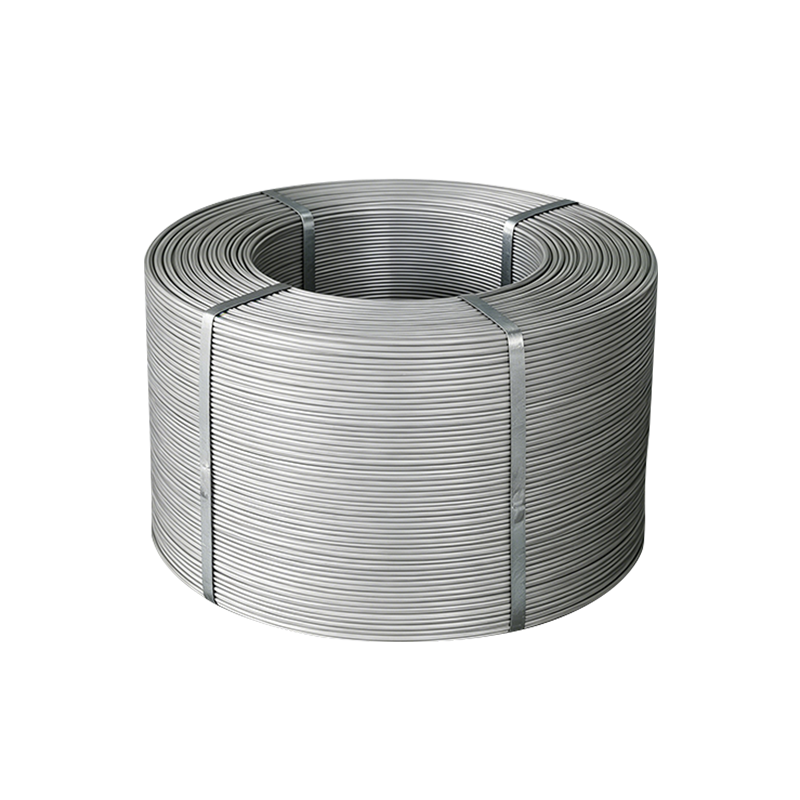
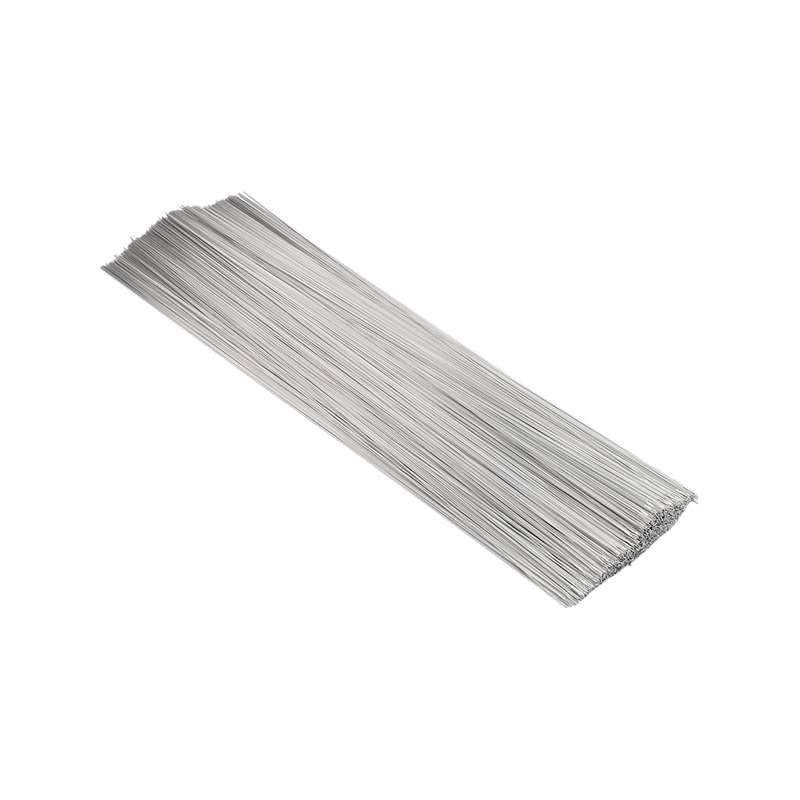
Dawai aluminium dalam keadaan yang ditarik semasa membawa tegasan sisa yang ketara dan ketumpatan terkehel yang tinggi — hasil langsung kerja sejuk yang terkumpul melalui pengurangan acuan berturut-turut. Keadaan keras kerja ini meningkatkan kekuatan tegangan tetapi mengurangkan pemanjangan dan kebolehbentukan kepada julat yang tidak serasi dengan banyak proses hiliran: penggulungan gegelung nada halus, lenturan jejari kecil, pengeliman pada terminal penyambung atau sebarang aplikasi yang wayar mesti mematuhi geometri tanpa retak. Penyepuhlindapan membalikkan keadaan ini melalui kitaran terma terkawal yang membolehkan kehelan musnah dan bijirin terhablur semula menjadi struktur mikro equiaxed yang cacat rendah. Hasilnya ialah dawai aluminium lembut dengan nilai pemanjangan biasanya melebihi 20–25%, kekuatan tegangan dikurangkan kepada julat 55–95 MPa bergantung pada ketulenan, dan permukaan yang menerima operasi pembentukan tanpa permulaan patah mikro.
Pembolehubah proses kritikal ialah masa, suhu, dan atmosfera. Daun di bawah penyepuhlindapan sebahagiannya memulihkan struktur mikro dengan sifat mekanikal yang tidak sekata sepanjang panjang gegelung — masalah yang hanya nyata semasa pemprosesan hiliran apabila satu bahagian wayar berkelakuan berbeza daripada yang lain. Penyepuhlindapan berlebihan menyebabkan pertumbuhan bijian yang berlebihan, yang mengurangkan rintangan keletihan dan boleh menghasilkan tekstur permukaan kulit oren yang kelihatan selepas terbentuk. Relau suasana terkawal mengelakkan pengoksidaan semula permukaan semasa kitaran haba, mengekalkan kualiti permukaan wayar untuk operasi ikatan, pematerian atau salutan seterusnya. Untuk gred ketulenan tinggi, tingkap suhu penyepuhlindapan adalah lebih sempit kerana ketiadaan atom terlarut yang menyematkan sempadan butiran bermakna pertumbuhan butiran mempercepatkan lebih cepat melebihi ambang penghabluran semula.
Kualiti wayar pada asasnya dikekang oleh kualiti rod — kecacatan yang diperkenalkan pada peringkat tuangan dan rolling merambat melalui setiap pas lukisan berikutnya dan tidak boleh dibuang melalui pemprosesan hiliran. Batang aluminium dihasilkan melalui proses tuangan dan penggulungan berterusan (CCR) — piawaian industri untuk rod wayar gred elektrik dan kegunaan umum — mencapai struktur butiran yang halus dan seragam dan kimia yang konsisten melalui pemejalan pantas diikuti dengan pengurangan panas serta-merta. Parameter kualiti utama ialah keseragaman komposisi kimia (mengelakkan zon pengasingan di mana kepekatan unsur pengaloian menyimpang daripada nominal), kandungan kemasukan (filem oksida dan zarah bukan logam yang bertindak sebagai tapak permulaan retak dalam wayar yang dilukis), dan keadaan permukaan (rekahan, pusingan atau oksida bergulung yang mencipta jahitan dalam wayar siap).
Diameter rod — biasanya 9.5 mm atau 12 mm untuk bahan suapan lukisan wayar — menetapkan jumlah nisbah pengurangan yang tersedia sebelum wayar mencapai diameter sasarannya. Jumlah pengurangan yang lebih tinggi memberikan struktur butiran yang lebih halus dan kekuatan yang ditarik lebih tinggi, tetapi juga memerlukan lebih banyak peringkat penyepuhlindapan pertengahan untuk mengekalkan kemuluran. Bagi pengeluar yang membuat diameter halus di bawah 0.5 mm, kebersihan rod menjadi sangat kritikal: kemasukan yang tidak penting dalam wayar 2 mm akan menyebabkan putus pada wayar 0.1 mm, mengganggu pengeluaran dan memperkenalkan ketakselanjaran panjang ke dalam gegelung siap. Pengeluar bersepadu secara menegak yang melontar dan menggulung rod mereka sendiri boleh melaksanakan kawalan kimia dan protokol pemeriksaan di sumber, dan bukannya menerima variasi rod masuk sebagai input yang tidak terkawal. Sistem pembuatan pintar Jiangsu Hetuo Aluminium Wire yang meliputi rantaian industri penuh mencerminkan dengan tepat logik ini — menguruskan kualiti dari peringkat pengeluaran terawal dan bukannya cuba mengimbangi kebolehubahan huluan kemudiannya.
Spesifikasi bagi 99.9% wayar aluminium tulen (gred 3N) berbanding aluminium gred elektrik standard 1350 (99.5% minimum) dibenarkan oleh set keperluan aplikasi tertentu, bukan oleh keutamaan umum untuk ketulenan yang lebih tinggi. Perbezaan yang boleh diukur pada ambang 3N termasuk pengurangan kerintangan elektrik kira-kira 3–5% berbanding 1350-H19, kemuluran suhu rendah yang dipertingkatkan yang berkaitan dengan perkhidmatan kriogenik, dan tindak balas penghabluran semula yang lebih boleh diramal semasa penyepuhlindapan — amat berharga dalam proses di mana toleransi sifat mekanikal yang ketat diperlukan merentas volum pengeluaran yang besar.
Pengubah dan penggulungan reaktor mewakili salah satu segmen permintaan yang paling konsisten untuk wayar 3N. Dalam transformer pengedaran kecekapan tinggi yang menyasarkan kehilangan kelas kecekapan IEC, peningkatan kekonduksian marginal daripada wayar 3N berbanding 1350 diterjemahkan kepada pengurangan kehilangan tanpa beban yang boleh diukur — ketara apabila didarab merentas puluhan ribu unit dipasang yang beroperasi secara berterusan sepanjang hayat perkhidmatan 30 tahun. Dalam aplikasi wayar halus untuk mikroelektronik dan pembuatan sensor, Ketulenan 3N menyediakan garis dasar yang stabil dan dicirikan dengan baik untuk tingkah laku ikatan dan rintangan sentuhan yang tidak dapat dijamin oleh bahan gred 1350 kerana julat kekotoran Fe dan Si yang dibenarkan. Aplikasi salutan semburan haba juga memihak kepada wayar 3N untuk tingkah laku pembentukan oksidanya yang konsisten, yang menjejaskan lekatan salutan dan keliangan dalam cara yang berbeza dengan kandungan kekotoran. Ambang keputusan dalam amalan ialah sama ada spesifikasi prestasi aplikasi boleh dipenuhi oleh 1350 atau memerlukan kawalan kimia elektrik, mekanikal atau permukaan yang lebih ketat yang diberikan 3N.
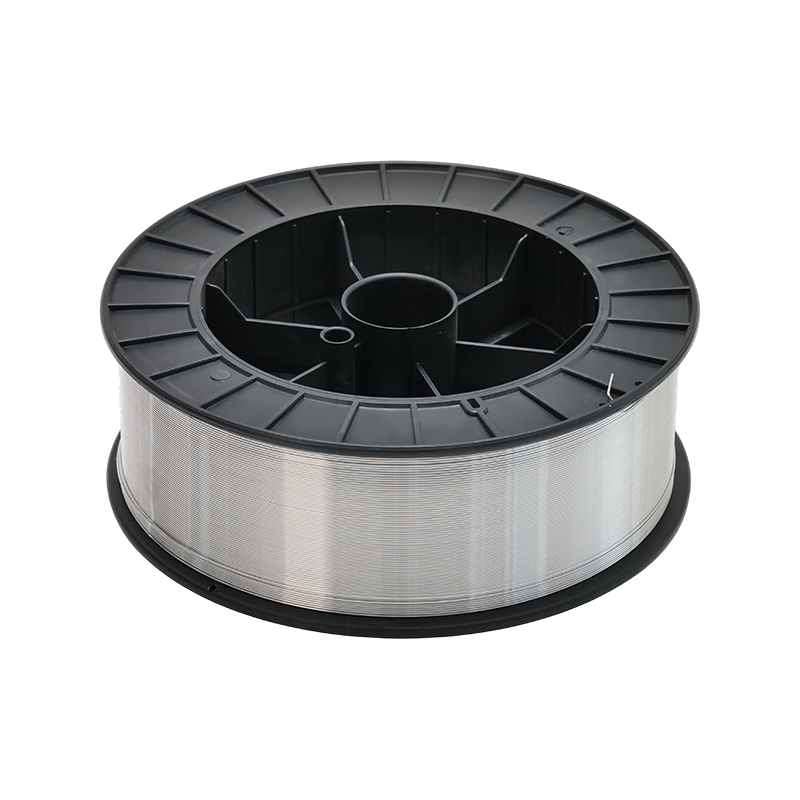
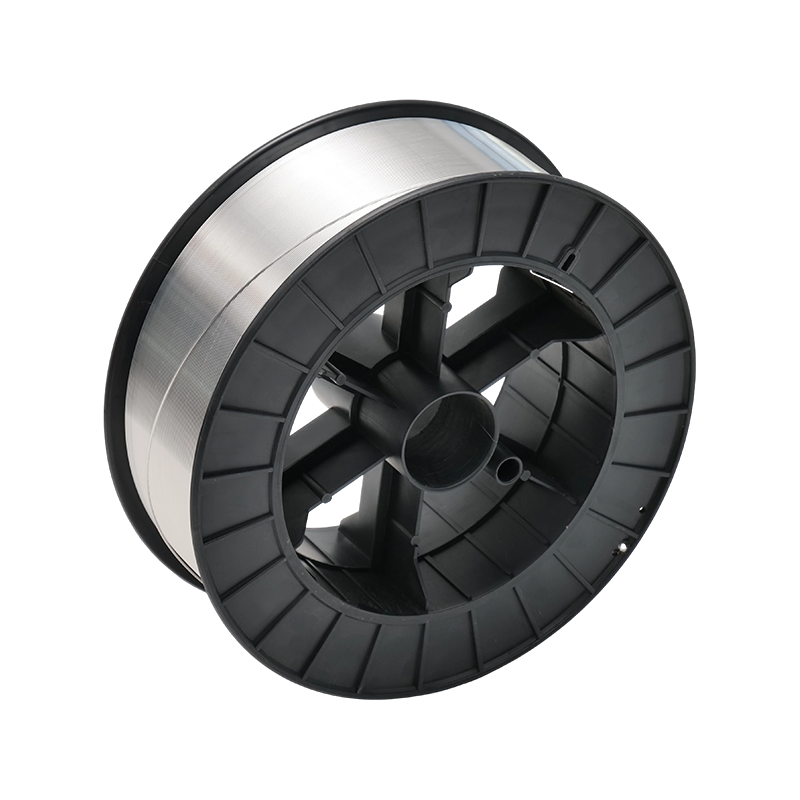
Wayar yang memenuhi setiap spesifikasi kimia dan mekanikal masih boleh menyebabkan gangguan pengeluaran jika geometri pembungkusan tidak serasi dengan peralatan suapan wayar pembeli. Dimensi gelendong — diameter bebibir, diameter tong, lebar lintasan dan diameter teras — mesti sepadan dengan pemegang gelendong mesin dan geometri panduan. Ketidakpadanan walaupun beberapa milimeter diameter teras boleh menghalang gelendong daripada duduk dengan betul, menyebabkan goyangan yang diterjemahkan kepada variasi ketegangan dan akhirnya penghantaran wayar yang tidak konsisten. Untuk peralatan penggulungan, pengikatan dan kimpalan automatik, toleransi yang boleh diterima pada geometri kili selalunya lebih ketat daripada spesifikasi dimensi dawai itu sendiri, dan pembekal yang menganggap pembungkusan sebagai ikhtibar mencipta masalah penyepaduan yang mesti diselesaikan oleh pasukan kejuruteraan pelanggan mereka semasa pemasangan.
Berat gegelung dan ketekalan panjang penting untuk perancangan pengeluaran dan pengurusan inventori. Pembeli yang menjalankan operasi penggulungan berterusan perlu meramalkan kekerapan pertukaran dengan tepat; gegelung dengan berat isian berubah-ubah memperkenalkan ketidakpastian penjadualan. Pembungkusan penghalang lembapan adalah standard untuk penyimpanan wayar aluminium, tetapi integriti pengedap pembungkusan itu — terutamanya sama ada pengedap itu bertahan daripada getaran transit dan kitaran suhu — menentukan sama ada wayar tiba dalam keadaan yang sama ia meninggalkan kilang. Infrastruktur logistik Jiangsu Hetuo Aluminium Wire, dibina sekitar satu jam bulatan perkapalan luar negara dari Pangkalan Industri Bahan Baharu Nasional Lianyungang, memendekkan masa transit dan mengurangkan pendedahan persekitaran kumulatif yang mesti dilindungi oleh pembungkusan. Bagi pembeli antarabangsa, rantaian bekalan yang lebih pendek dan lebih langsung mengurangkan bukan sahaja masa utama tetapi juga peristiwa pengendalian — penyatuan, pemindahan penghantaran, pegangan kastam — di mana integriti pembungkusan paling berisiko.

Pengurus Besar ( Kaihao Wang ) : +86-18961612067 / [email protected]
Timbalan Pengurus Besar ( Zhilong Shuang ) : +86-13908684596 / [email protected]
Pengurus Jualan Perdagangan Luar ( Chenxu Zha ) : +86-15961627690 / [email protected]
Pengurus Jualan Perdagangan Dalam Negeri ( Shengjing Jin) : +86-13485055650 / [email protected]

Taman Perusahaan Kecil dan Sederhana, Zon Pembangunan Ekonomi, Daerah Guannan, Bandar Lianyungang, Wilayah Jiangsu, China
Kami pakar dalam batang aloi aluminium berkualiti tinggi, dawai kimpalan dan profil ketepatan
Hak Cipta© 2026Jiangsu Hetuo Aluminum Wire Co., Ltd.
 Borong Pengeluar Dawai Aluminium Ketulenan Tinggi